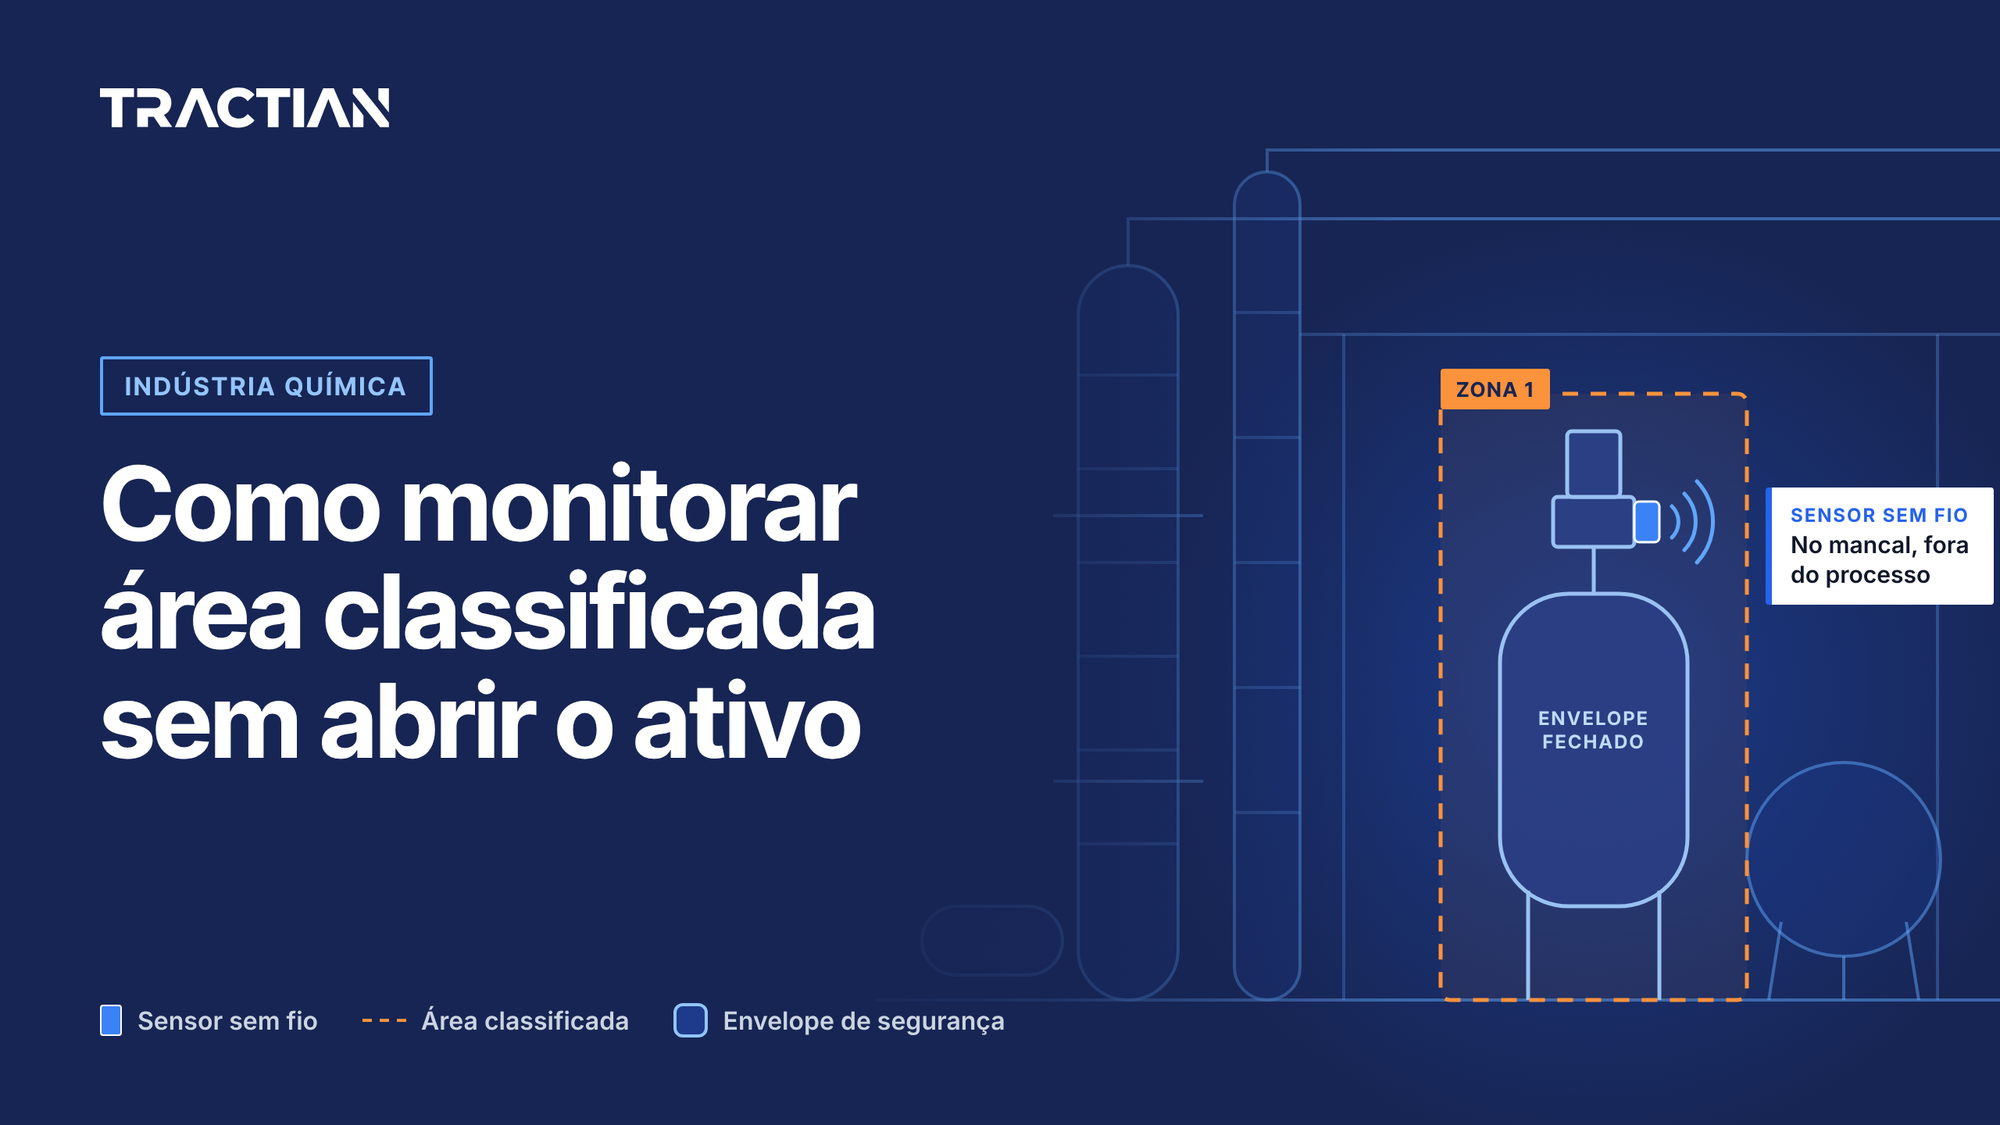
Na indústria química, o monitoramento preditivo padrão dentro de áreas classificadas tem um custo que começa antes mesmo do técnico colocar o pé na área. É Permissão de Trabalho emitida, bloqueio da linha, parada do ativo quando é inevitável, equipe equipada com EPI compatível com atmosfera explosiva, inspetor de segurança acompanhando.
Tudo isso para uma coleta que vai durar segundos no coletor portátil e cobrir um ponto específico, naquele instante específico.
Esse padrão ajudou com a confiabilidade da década passada, quando a alternativa era não monitorar. No cenário atual, com margem apertada, exigência regulatória cada vez mais rigorosa e janela de intervenção cada vez menor, a coleta por rota deixou de ser a arquitetura mais inteligente.
No fim das contas, a coleta perde a falha que evolui entre duas visitas, expõe pessoas a um ambiente que não precisaria ter sido aberto e consome horas da equipe de confiabilidade com uma atividade que a tecnologia atual permite fazer de forma muito mais rápida e eficiente.
Veja abaixo como funcionam os sensores sem fio para monitoramento remoto nesse cenário, o que exigir do fornecedor em termos de certificação e proteção, e por que o cruzamento multimodal é a única arquitetura que cobre plantas com segurança total.
Leia também:
- Migração para plataforma de monitoramento multimodal: o que preservar e o que substituir
- TMD26: Veja como foi o maior encontro de líderes industriais da América Latina
- Monitoramento multimodal para multiplantas: vantagens e como implementar
Como o sensor sem fio monitora o ativo sem abrir o envelope de segurança
A arquitetura do sensor sem fio para áreas classificadas parte de três decisões técnicas que, juntas, resolvem o que a rota manual não consegue cobrir.
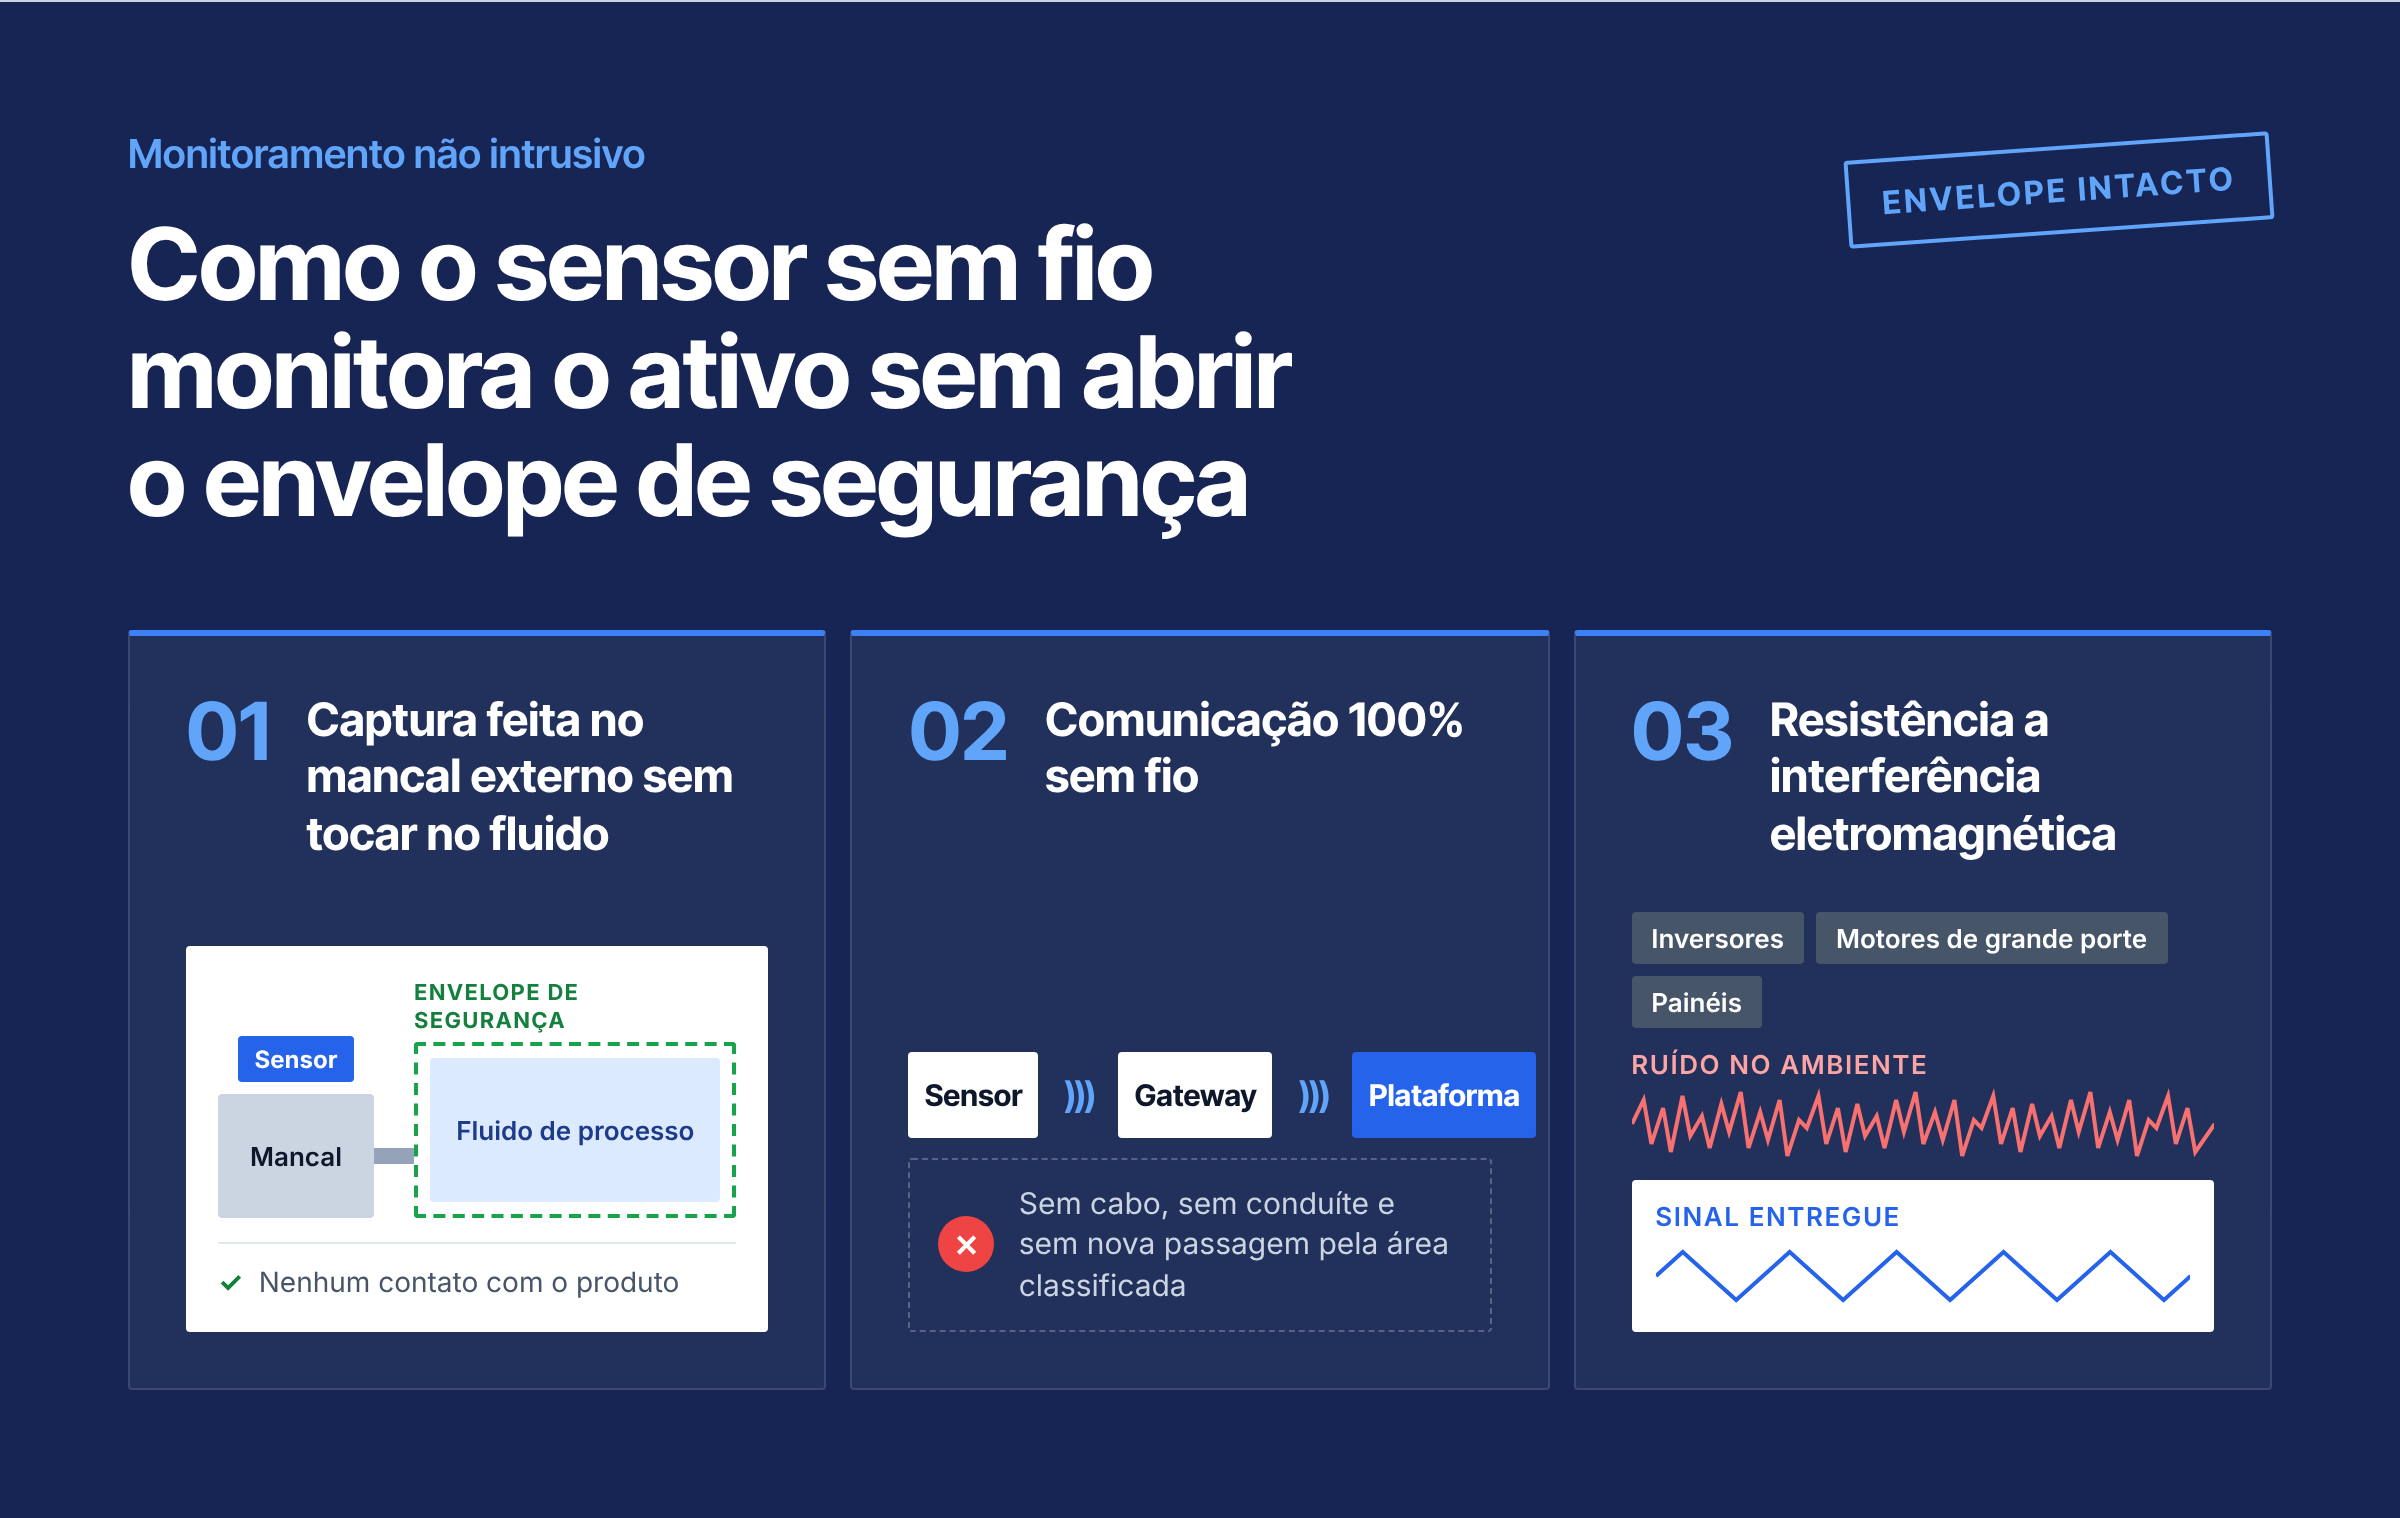
1. Captura feita no mancal externo sem tocar no fluido
A medição de vibração em ativo rotativo é feita por acelerômetro acoplado magneticamente ou por rosca no mancal externo do equipamento. Isso significa que o envelope de segurança do ativo permanece intacto. Nenhuma tubulação é cortada, nenhum ponto de amostragem é adicionado ao sistema.
A assinatura mecânica do rolamento, do mancal e do eixo se propaga pela estrutura metálica do equipamento até o ponto onde o sensor está instalado, e essa propagação é suficiente para identificar modos de falha incipientes com janela útil de intervenção.
Isso explica por que o monitoramento em área classificada não precisa (e nem deveria) modificar o ativo em si. O sensor externo deve atuar como uma camada aditiva sobre a planta, não como uma intervenção invasiva no processo.
2. Comunicação 100% sem fio
Em uma planta de médio porte, o custo e o prazo de cabeamento costumam ultrapassar o custo do próprio hardware de monitoramento, e é por isso que muitos programas preditivos ficam presos no estágio piloto.
O sensor sem fio elimina essa fronteira. A comunicação acontece por rede sub-GHz ou por rede celular, para os casos em que as plantas têm cobertura adequada.
A partir disso, um gateway central recebe os pacotes de todos os sensores em um raio que varia de centenas de metros a alguns quilômetros, dependendo da topologia da planta, e sobe os dados para a plataforma. Nenhuma intervenção estrutural é necessária entre o sensor e o gateway.
3. Resistência a interferência eletromagnética
Uma indústria química é um ambiente eletromagneticamente ruidoso. São muitas as máquinas monitoradas que podem entrar no caminho: inversor de frequência próximo, motor de alta potência, cabo de força não blindado, aterramento imperfeito em algum ponto da unidade. Tudo isso gera interferência que degrada a leitura do sensor pouco imune.
E é justamente isso que gera alarmes falsos, sinais fantasmas e baselines de ativos que nunca se estabilizam — além de um programa preditivo que parece, no mínimo, não confiável.
Na sua busca, exija um sensor com blindagem adequada, filtragem ativa no condicionamento do sinal e teste de imunidade conforme IEC 61000-6-2 para ambiente industrial pesado.
Tenha em mente o seguinte: um sensor que não documenta o nível de imunidade EMC testado é um sensor que só vai gerar ruído nas suas unidades, e vai gerar ruído suficiente para enterrar o projeto no segundo trimestre.
O que exigir do fornecedor de monitoramento em indústria química
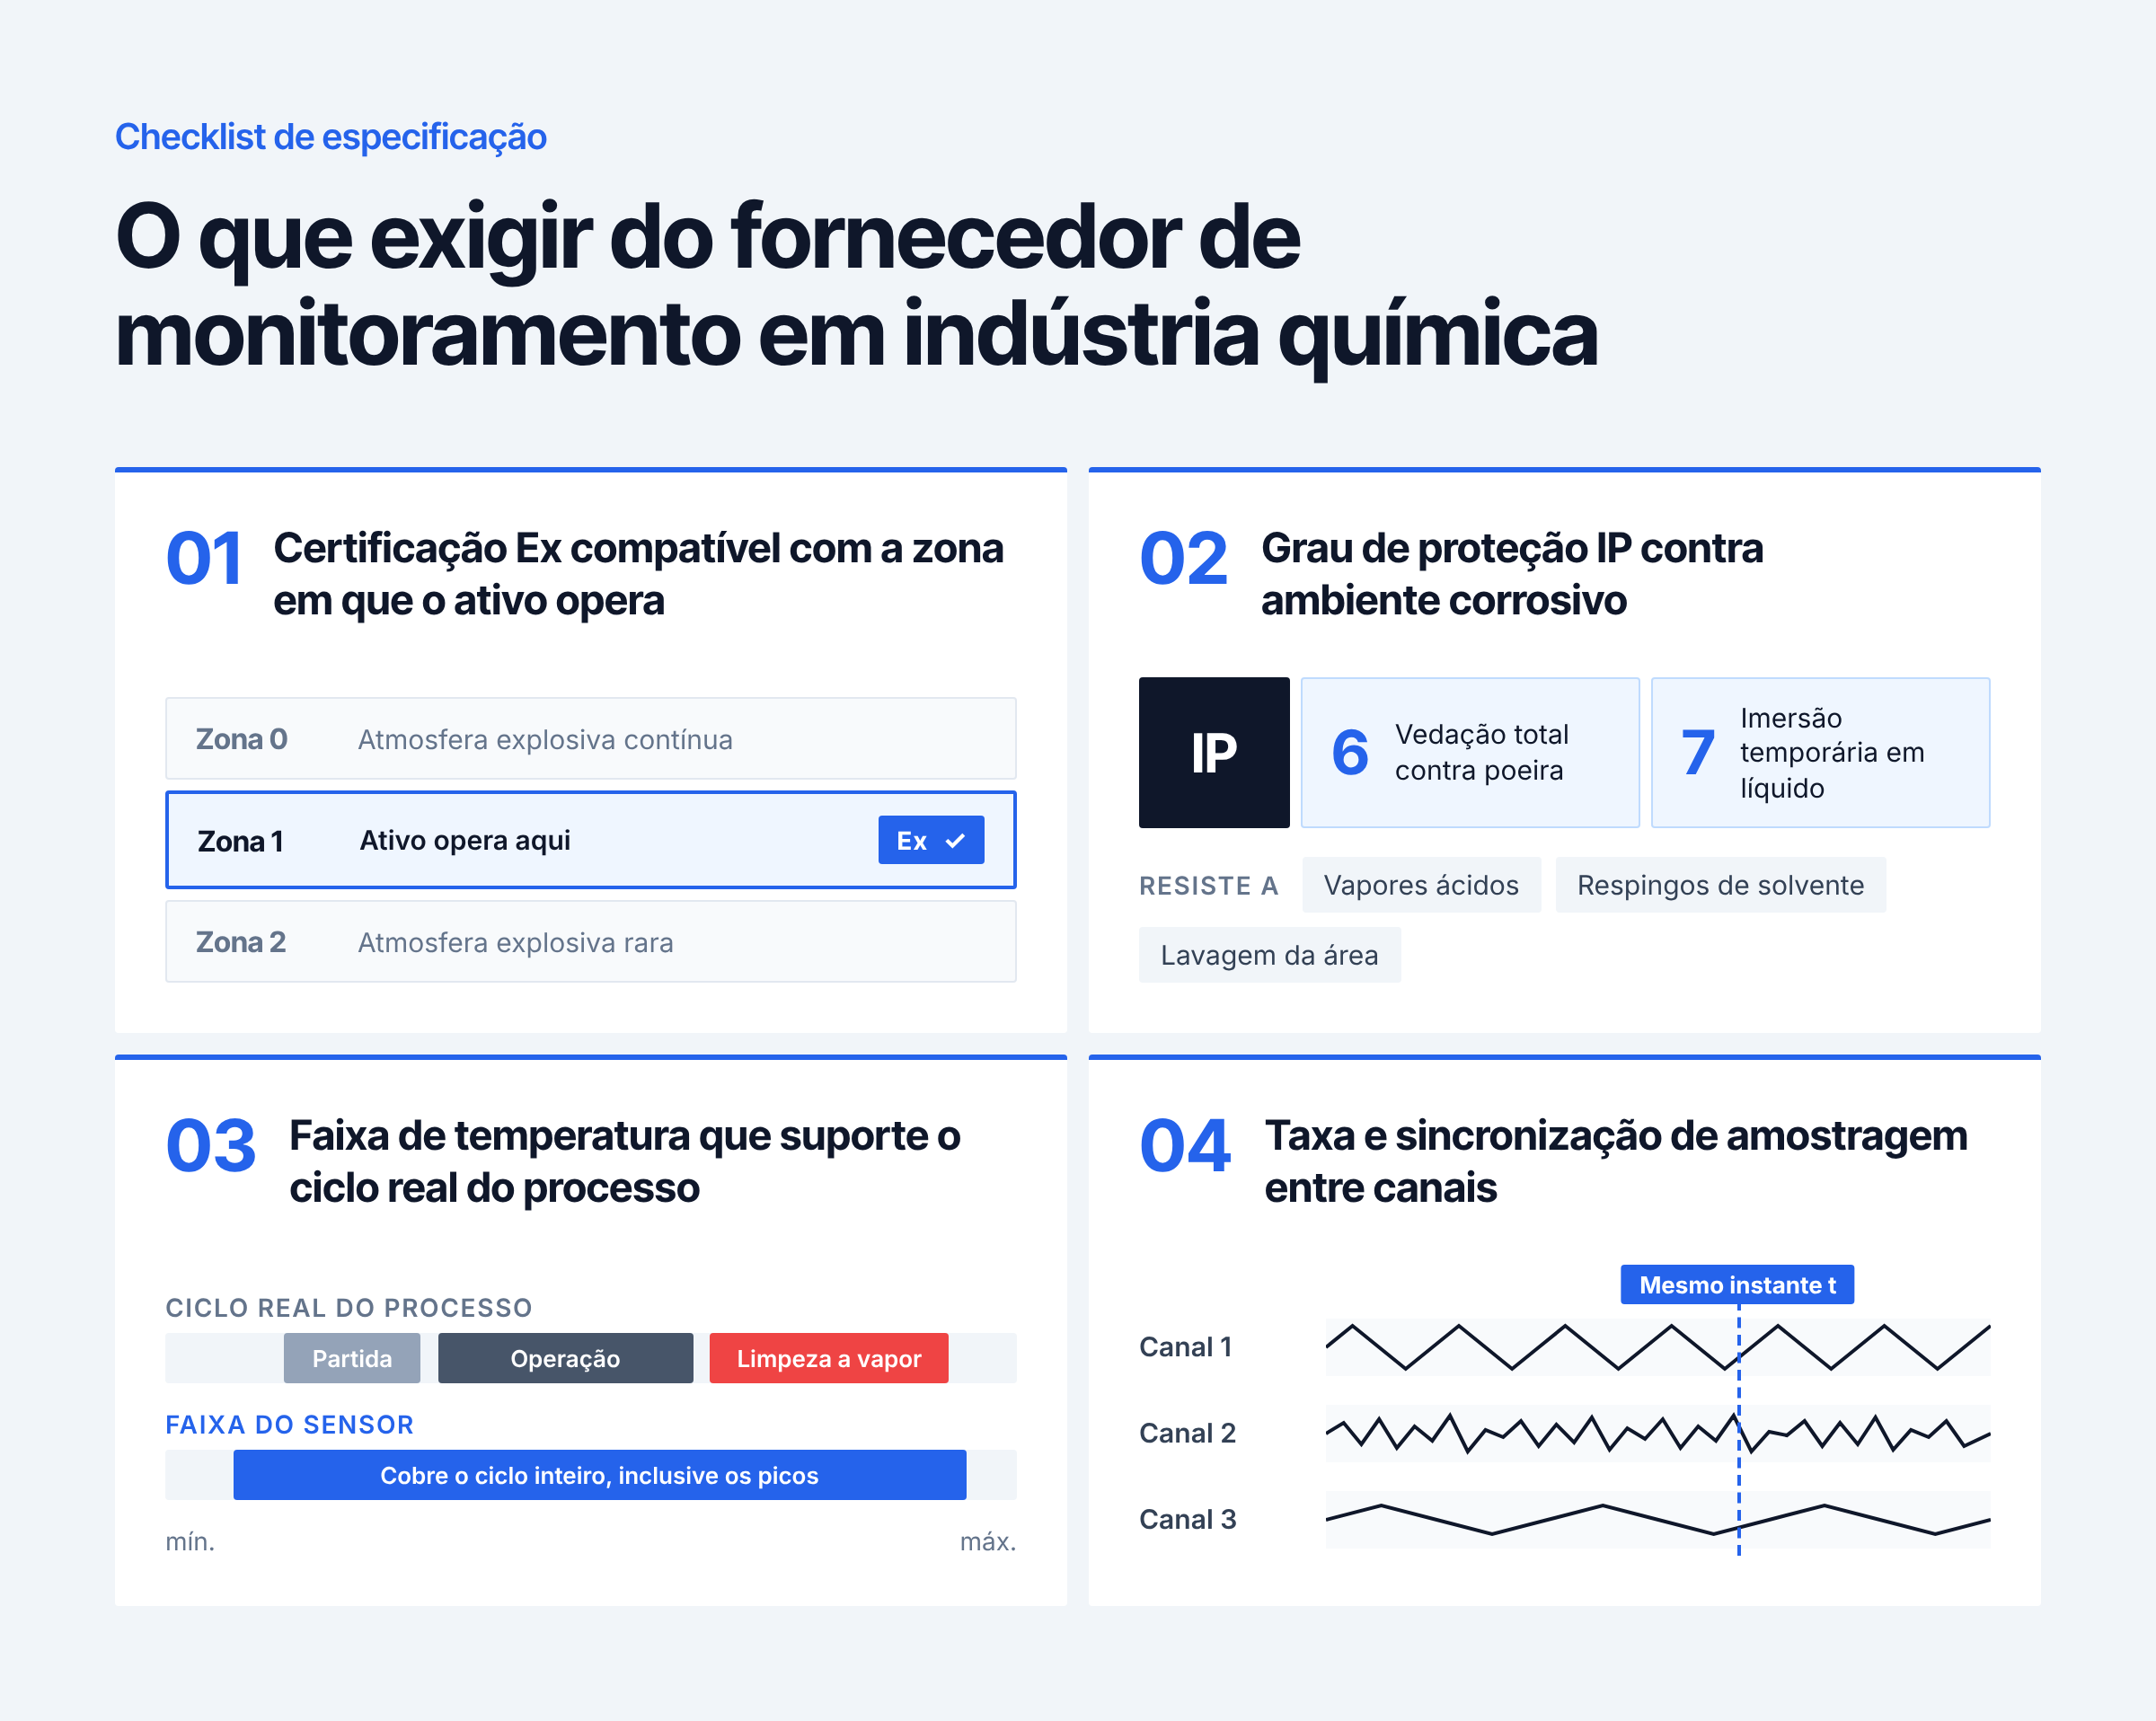
Certificação Ex compatível com a zona em que o ativo opera
A certificação do sensor precisa ser pelo menos igual à categoria exigida pela zona onde será instalado. Um sensor com certificação para Zona 2 não pode ser instalado em Zona 1, mas um sensor certificado para Zona 1 pode. A certificação deve constar no corpo do equipamento, no datasheet e nos documentos emitidos pelo organismo notificador (ATEX europeu, IECEx internacional, Inmetro para o mercado brasileiro). Peça os três ao fornecedor antes de assinar.
Grau de proteção IP contra ambiente corrosivo
A indústria química opera com umidade, com vapor corrosivo, com condensado ácido ou alcalino, com salinidade em plantas próximas ao litoral. O grau de proteção IP (Ingress Protection) define a resistência da carcaça contra poeira e líquido. Para a maior parte das aplicações críticas, o grau mínimo recomendado é IP66, que garante vedação total contra poeira e proteção contra jatos d’água em qualquer direção. Para áreas sujeitas a lavagem industrial de alta pressão, CIP ou limpeza com vapor, o grau adequado sobe para IP69K, que resiste a jatos de alta pressão e alta temperatura. É proteção para o pior cenário operacional da planta, não só para umidade ambiente.
Faixa de temperatura que suporte o ciclo real do processo
A faixa declarada precisa cobrir a temperatura real do ponto de instalação, não a temperatura ambiente da planta. Ou seja, tem que ficar de olho em mancais de bomba de óleo quente, carcaças de compressor em serviço contínuo, superfícies próximas a trocadores de calor: todos esses pontos operam bem acima dos 50 °C que servem para outras indústrias.
Quando buscar um fornecedor, busque saber sobre a faixa de operação do sensor, a faixa de armazenamento e a classe de temperatura superficial (T1 a T6, pela norma IEC 60079), que é o teto de temperatura que a carcaça pode atingir sem ignição em atmosfera explosiva. Para química de processo, a faixa útil começa em pelo menos -40 °C para operação em criogenia parcial e vai até 120 °C para proximidade de componente de alta temperatura.
Taxa e sincronização de amostragem entre canais
Para que o cruzamento multimodal funcione, os canais de vibração, ultrassom e temperatura precisam ser amostrados em alta frequência e, sobretudo, sincronizados no mesmo instante.
Vibração em ativo rotativo exige taxa de amostragem compatível com a maior frequência de interesse — tipicamente até algumas dezenas de kHz para capturar harmônicos de rolamento com clareza. Ultrassom exige amostragem em faixa ainda mais alta, normalmente seguindo o padrão ISO 29821-1 para trending de decibéis. A temperatura é lenta, mas precisa estar marcada no mesmo timestamp dos outros canais.
Portanto, não adiante instalar um sensor que traz as amostras em instantes diferentes ou em canais diferentes. O que o monitoramento multimodal é, além do simples alarme, uma identificação automatizada do modo de falha, seguida por uma recomendação de como agir. É uma Inteligência Artificial que é inteligente de verdade. Se não houver isso no sensor, no monitoramento, sua indústria não vai escalar.
Por que um sinal só não basta na indústria química
A indústria química é um dos setores onde o monitoramento por técnica isolada mais claramente fracassa, e é também onde o cruzamento multimodal mais claramente entrega resultado.
A razão disso é que os modos de falha nos ativos de química raramente têm uma assinatura única, eles se manifestam em várias camadas ao mesmo tempo e a camada que dá o aviso mais cedo nem sempre é a que o monitoramento tradicional está olhando.
Vibração: o que o rolamento, o mancal e o eixo contam. A vibração captura as degradações mecânicas clássicas do ativo rotativo: defeito em pista interna ou externa de rolamento, desbalanceamento residual, desalinhamento de acoplamento, folga em mancal, cavitação em bomba.
A assinatura espectral de cada um desses modos é bem conhecida e, com baseline individual bem construída, o diagnóstico é confiável. Em bomba centrífuga de processo, por exemplo, o padrão de banda larga em 1x, 2x e múltiplas RPM é característico de cavitação e aparece bem antes do dano permanente no impelidor.
Ultrassom: o que o vazamento e a vedação dizem antes da falha. O ultrassom captura emissão acústica de alta frequência que a vibração mecânica não enxerga. Vazamento de ar comprimido em união, degradação de vedação em bomba, descarga parcial em componente elétrico próximo, atrito seco em rolamento com falta de lubrificação.
Em uma indústria química, o ultrassom é especialmente útil para antecipar falha de selo mecânico, que é um dos modos de falha mais caros e perigosos em bomba de produto inflamável ou corrosivo. O selo começa a emitir ultrassom semanas antes de falhar, e é essa janela que o sensor sem fio captura.
Temperatura: o motor de acionamento como sentinela do processo. A temperatura do mancal e da carcaça do motor é um dos sinais mais integradores da saúde do conjunto. Sobrecarga de corrente, perda de lubrificação, bloqueio parcial da linha, operação fora da curva de melhor eficiência: todos esses eventos acabam se traduzindo em temperatura.
Como o motor costuma ficar em área de classificação menos severa que o ativo acionado, ele é também o ponto mais acessível para instrumentação, o que torna a temperatura do motor uma sentinela natural do processo que ele movimenta.
A linha de base individual: separar operação de falha. O cruzamento dos três sinais só funciona bem se cada sensor estiver sendo avaliado contra a assinatura real daquele ativo específico, em cada regime de operação, não contra uma faixa agregada do catálogo.
Isso é o que uma IA bem treinada faz: observa o ativo nas primeiras semanas, aprende como ele se comporta em cada campanha, em cada carga, em cada condição ambiente, e passa a identificar o desvio real.
Como a Tractian protege a indústria química com monitoramento multimodal
A arquitetura descrita aqui é a que a plataforma de monitoramento multimodal da Tractian entrega.
Nossos sensores sem fio são instalados externamente no mancal do ativo, sem contato com fluido de processo e sem necessidade de abertura do envelope de segurança. Portam certificação ATEX e NFPA Classe I Divisão 1 e 2, com proteção IP69K e faixa de operação de -40 °C a 121 °C, ou seja, garantem cobertura adequada desde o interior de reatores até perímetros externos de unidades de processo.
Em um único ponto de instalação, capturamos vibração triaxial, ultrassom com trending contínuo, temperatura superficial e RPM via magnetômetro: todos sincronizados no mesmo timestamp.
Esses sinais são processados pela IA treinada no nosso AI Center, onde quebramos as nossas máquinas para que as suas nunca precisem quebrar.
O alerta nasce com modo de falha nomeado, janela estimada de evolução e procedimento vinculado, direto no fluxo de OS do CMMS que a sua planta já utiliza.
Essa é a arquitetura que operações químicas em diferentes continentes já adotaram para reduzir exposição da equipe, cortar emissão desnecessária e antecipar modos de falha que a rota semanal simplesmente não via acontecer. Nossa equipe conduz o processo de ponta a ponta, do levantamento das zonas Ex da sua planta à instalação dos primeiros sensores em até 90 dias.
Quer entender como seria essa cobertura na sua operação?