Em muitas plantas industriais, o OEE ainda é tratado como um número que aparece no final do turno. O supervisor confere, anota em alguma planilha e segue em frente. Se o índice ficou acima da meta, o dia foi bom. Se ficou abaixo, alguém precisa explicar o porquê.
Esse uso do OEE é limitado e, com frequência, enganoso.
O Overall Equipment Effectiveness não foi criado para ser um KPI de fechamento de turno. Ele é, na sua concepção mais precisa, um modelo de interpretação do que realmente aconteceu na linha de produção.
Quando bem implementado, o OEE mostra com precisão onde o tempo produtivo foi perdido, por qual motivo e com que frequência.
Neste artigo, você vai entender o que o OEE representa na produção, onde ele costuma falhar e como melhorar o indicador para usá-lo como um instrumento de decisão real na sua operação.
Leia também:
- Lucro cessante: como a manutenção preditiva ajuda a minimizar
- Qual é a melhor maneira de gerir o ciclo de vida da falha no chão de fábrica?
- Como o ultrassom evita o custo invisível na manutenção industrial
Entendendo os três pilares do OEE
O OEE mede a eficiência global dos equipamentos de uma planta. Ele é o produto de três índices independentes, cada um medindo um tipo diferente de perda. Essa separação não é apenas conceitual: ela determina onde e como agir.
Confundir os pilares, ou tratá-los como uma métrica única, é um dos erros mais comuns na gestão do indicador. Entender o que cada um mede, e o que pode distorcê-lo, é o ponto de partida para qualquer análise consistente.
Availability: perdas por paradas não planejadas
A disponibilidade ou availability mede a proporção do tempo planejado para produção em que a linha realmente esteve operando. Toda parada não planejada, seja por falha mecânica, falta de insumo, aguardo de aprovação ou qualquer outra causa, reduz esse índice.
O ponto crítico aqui não é apenas chegar a uma proporção, mas entender o que está por trás das quedas. Uma parada de 40 minutos registrada como "falha mecânica" pode esconder causas completamente diferentes a cada ocorrência, ou pode ser a mesma causa se repetindo semana após semana sem que ninguém tenha conectado os pontos. A timeline de eventos é o que permite fazer essa distinção.
Performance: perdas por velocidade abaixo da nominal e microparadas
A performance compara a velocidade real de produção com a velocidade nominal definida para o SKU (Unidade de Manutenção de Estoque) em operação. Mesmo quando a linha está rodando, pode estar rodando abaixo do potencial, e essa diferença representa perda de capacidade produtiva.
As microparadas são particularmente traiçoeiras nesse pilar. São interrupções curtas, muitas vezes inferiores a um minuto, que individualmente parecem insignificantes, mas que somadas ao longo do turno, podem representar horas de produção perdida.
Um sistema que captura a frequência e a duração dessas microparadas pela timeline é capaz de revelar perdas que, de outra forma, simplesmente não apareceriam nos relatórios.
Quality: perdas por refugo e retrabalho
A qualidade mede a proporção de peças produzidas dentro das especificações em relação ao total produzido. Peças refugadas e itens que precisam de retrabalho reduzem esse índice e impactam diretamente o OEE final.
A relação da Quality com o turno, o SKU, o operador e até com o estado da máquina no momento da produção é uma das análises mais valiosas que o OEE pode oferecer. Quando o refugo aparece sistematicamente em determinadas condições, há uma causa estrutural a ser investigada, e o dado histórico é o que torna essa investigação possível.
Onde o OEE costuma falhar quando mal implementado
O OEE é um indicador robusto, mas sensível à forma como é implementado.
Os problemas raramente estão na fórmula, mas nas decisões em torno dela: como os dados são coletados, como os eventos são tratados e como o indicador é usado internamente.
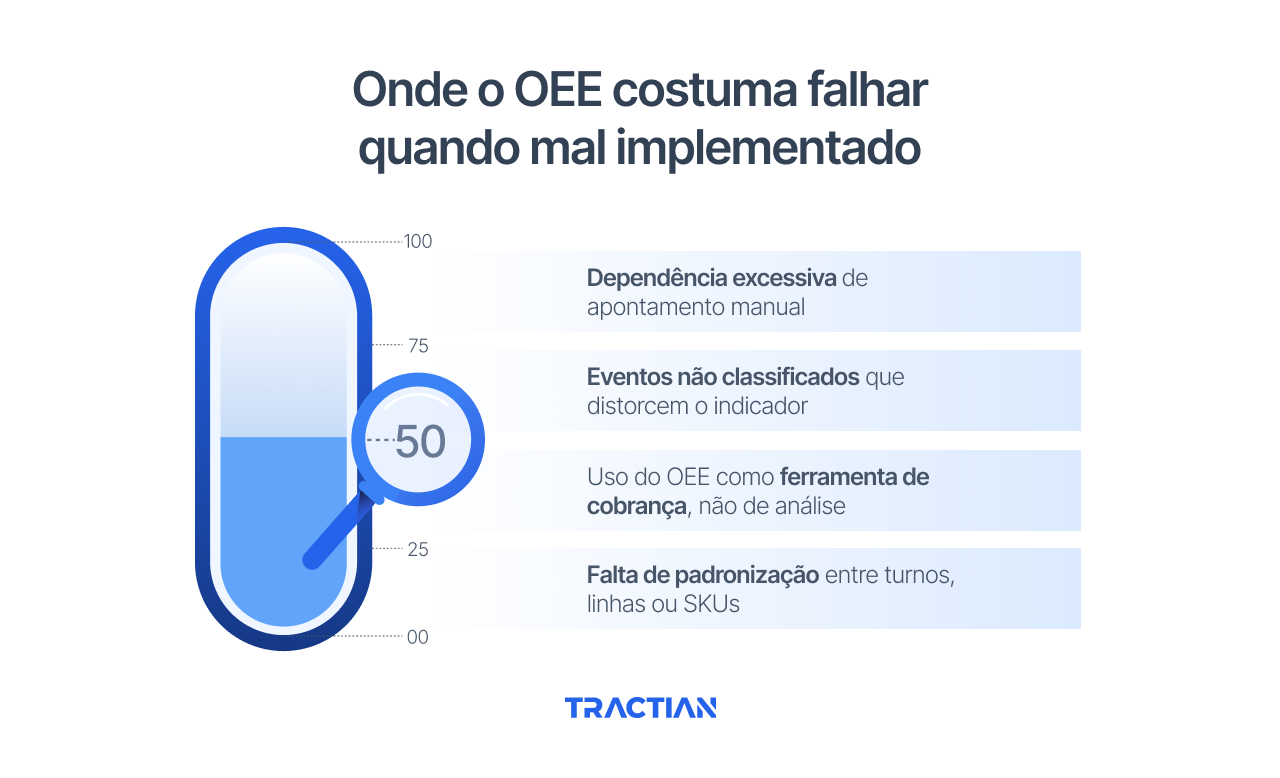
Os erros mais comuns seguem padrões bem definidos, e identificá-los é o primeiro passo para não repeti-los:
Dependência excessiva de apontamento manual
Quando o OEE depende de que os operadores registrem manualmente cada evento, o dado perde confiabilidade antes mesmo de chegar ao relatório. Não por má-fé, mas porque quem está na linha tem outras prioridades. Assim, paradas curtas não são anotadas, tempos de setup são aproximados, causas são generalizadas e, aos poucos, o dado fica impreciso.
O resultado é um OEE que parece coerente, mas que subestima as perdas reais. Decisões tomadas com base nesses dados carregam um viés que raramente é percebido até que o problema já escalou.
Eventos não classificados que distorcem o indicador
Turnos com alta proporção de tempo em estado "desconhecido" contaminam a análise. Se uma parcela significativa das paradas não tem causa registrada, é impossível saber onde concentrar esforços de melhoria. O indicador aparece distorcido e qualquer ação tomada com base nele é, no mínimo, imprecisa.
Reduzir o tempo não classificado deve ser uma prioridade antes de qualquer iniciativa de melhoria de OEE. Não dá para otimizar o que não se consegue enxergar.
Uso do OEE como ferramenta de cobrança, não de análise
Quando o OEE é apresentado em reuniões como termômetro de desempenho individual, a equipe aprende a gerenciar o número, não a causa. Operadores passam a registrar causas que "pesam menos", supervisores arredondam eventos favoráveis e assim por diante. O indicador sobe, mas a operação não melhora.
OEE é uma ferramenta de análise e melhoria contínua. Quando é usada para cobrar, perde sua função principal: revelar com honestidade onde a operação está perdendo capacidade produtiva.
Falta de padronização entre turnos, linhas ou SKUs
Sem critérios uniformes para classificar eventos, comparar turnos ou linhas, se torna inviável criar um OEE confiável. O que o turno da manhã registra como "setup", o turno da noite registra como "parada não planejada". O que uma linha classifica como microparada, outra não registra.
Essa falta de padronização torna o OEE um indicador sem base comparativa, o que elimina boa parte do seu valor analítico. Padronizar nomenclaturas, critérios de classificação e regras de registro é condição básica para que o OEE funcione como sistema de gestão.
Retorno sobre o investimento de sistemas de monitoramento para otimização do OEE
A decisão de investir em sistema de monitoramento para melhorar OEE trava, em quase toda planta, na mesma pergunta: quanto tempo o investimento leva para se pagar? A resposta depende de três variáveis, e é honesto separar cada uma.
A primeira é o OEE atual da linha e o gap para o benchmark realista. Uma linha rodando a 55% de OEE, com Disponibilidade de 70%, tem margem grande para ganho no primeiro ano. Uma linha rodando a 82%, com todas as perdas óbvias já atacadas, tem margem menor e o ROI é mais longo. O ROI não é o mesmo para toda planta, mas é maior no ponto de partida em que o sistema entra.
A segunda é o custo de parada da linha. Linha que produz R$ 250 mil por hora tem retorno diferente de linha que produz R$ 25 mil por hora. Em faixas altas, uma única parada evitada por mês paga o sistema em poucos meses. Em faixas baixas, o cálculo se sustenta no volume de intervenções evitadas ao longo do ano.
A terceira é o escopo da plataforma. Sistema que só mede OEE entrega visibilidade. Sistema que mede OEE, correlaciona com condição do ativo e gera OS automática entrega ação. A diferença entre visibilidade e ação, medida em pontos de OEE, é o que separa um projeto que se paga em meses de outro que se paga em anos.
Calcular ROI de sistema de monitoramento de OEE, então, exige três números: OEE atual, custo por hora de parada, e escopo real da plataforma. Em cases validados na base Tractian, o retorno costuma se materializar entre 3 e 12 meses para linhas com OEE inicial abaixo de 70% e custo de parada acima de R$ 50 mil por hora.
Para casos fora dessa faixa, o cálculo precisa ser feito individualmente e vale conversar com quem tem case comparável.
Como o OEE reconstrói o que acontece no chão de fábrica
O OEE pode ser calculado de formas muito diferentes, desde planilhas com apontamento manual até sistemas que capturam dados diretamente dos equipamentos. O que muda entre uma abordagem e outra não é a fórmula, mas a qualidade e a profundidade do que ela consegue revelar.
Muitas operações usam dados coletados manualmente e obtêm resultados razoáveis. Mas à medida que a operação cresce em complexidade, a capacidade do apontamento manual de capturar a realidade do chão de fábrica começa a mostrar seus limites.
Um sistema de OEE bem estruturado resolve esse problema interpretando a operação em tempo real, combinando sinais automáticos com o contexto de quem está na linha.
Interpretação automática dos estados operacionais da máquina
Em vez de depender do que um operador registra manualmente ao fim do turno, um bom sistema de OEE interpreta o comportamento físico da linha em tempo real.
Sensores e contadores de peças fornecem os sinais necessários para que o sistema classifique automaticamente o estado da máquina: em produção, em parada não planejada, em setup, em velocidade reduzida, parada.
Essa classificação contínua e automática é o que permite que o OEE reflita a realidade operacional, não só a percepção de quem estava na linha. Uma parada de oito minutos que ninguém anotou, mas que o sensor captou, está no registro. Uma queda de velocidade que o operador não percebeu, mas que o contador de peças evidenciou, também.
A timeline de eventos como registro fiel do turno de produção
O que diferencia um sistema de OEE robusto de uma fórmula em planilha é a existência de uma timeline de eventos. Essa linha do tempo reconstrói o turno como uma sequência cronológica de estados, cada um com duração, contexto de operador, SKU, lote e dados de produção associados.
Essa é a espinha dorsal do OEE. É a partir dela que os cálculos de Availability, Performance e Quality são feitos. É nela também que os padrões de perda se tornam visíveis, permitindo que equipes identifiquem com precisão onde o tempo produtivo foi consumido.
Detecção por sinal + contexto do operador
É preciso ter um equilíbrio entre o que o sistema detecta automaticamente e o que o operador precisa informar. O sinal identifica que a máquina parou e o operador identifica o motivo real: falta de material, ajuste de processo, troca de ferramenta, problema mecânico.
Esse modelo híbrido é o que garante a qualidade do dado sem sobrecarregar quem está na linha. O sistema faz o trabalho pesado de capturar e classificar estados. O operador contribui com o contexto que o sinal, sozinho, não consegue fornecer.
Como melhorar o OEE
Melhorar o OEE começa pela base de dados. De nada adianta pressionar por um índice mais alto se os dados que sustentam o cálculo são inconsistentes ou se a equipe não sabe ao certo onde as perdas estão acontecendo.
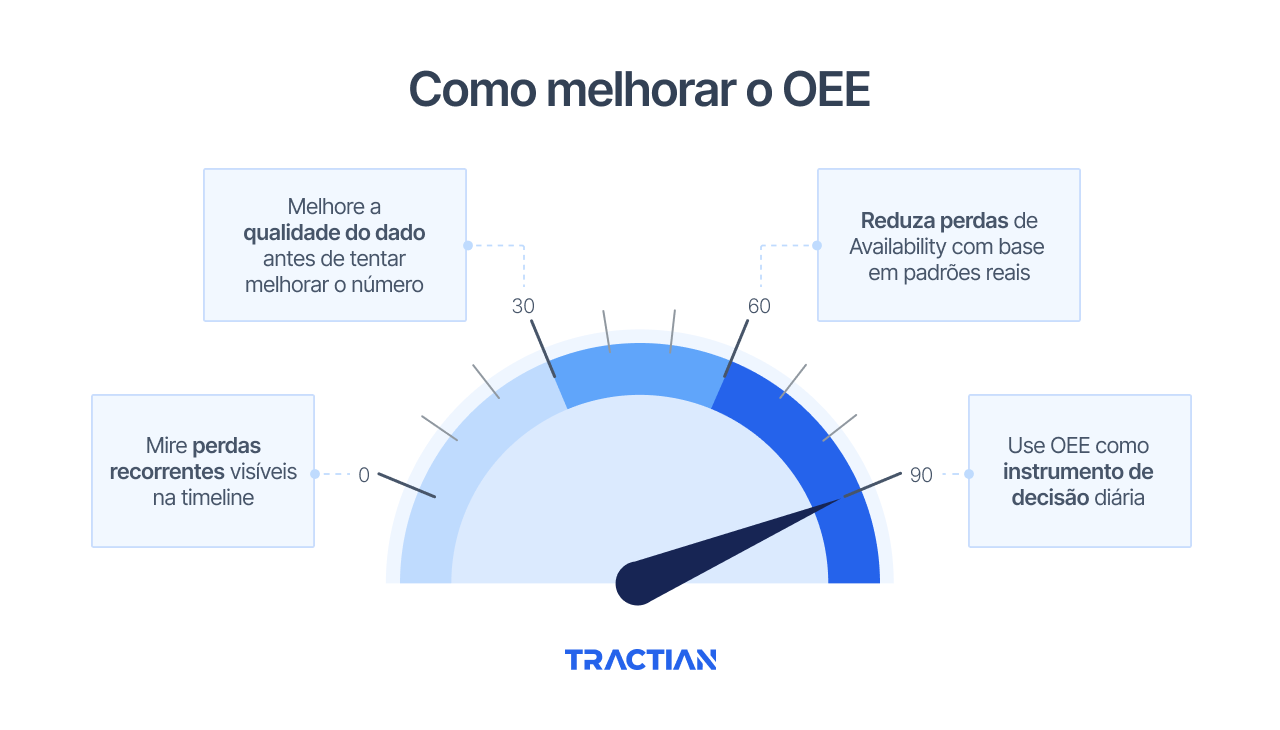
Melhore a qualidade do dado antes de tentar melhorar o número
Antes de qualquer iniciativa de melhoria, é preciso ter confiança no dado. Isso significa garantir que os eventos estejam sendo capturados de forma consistente, que as causas estejam classificadas e que o tempo não identificado seja mínimo.
Um OEE de 62% baseado em dados confiáveis é muito mais útil do que um OEE de 78% construído sobre apontamentos inconsistentes. Um dado pior, mas honesto, mostra exatamente onde está o problema, enquanto um ótimo resultado mentiroso esconde o que precisa ser resolvido.
Mire perdas recorrentes visíveis na timeline
A timeline de eventos é a principal ferramenta para identificar onde agir. Mais do que olhar para o número final, vale analisar quais tipos de evento se repetem com mais frequência, em quais horários, em quais condições de operação e com quais SKUs.
Paradas recorrentes com a mesma causa, mesmo que curtas, são candidatas prioritárias a ações corretivas. A repetição é o sinal de que há um padrão estrutural, não um evento isolado.
Reduza perdas de Availability com base em padrões reais
Melhorar a disponibilidade começa por entender quais paradas têm maior impacto acumulado no período. Não são necessariamente as mais longas, mas as mais frequentes.
Uma parada de 5 minutos que ocorre 20 vezes por turno representa 100 minutos perdidos. Esse é um número que dificilmente aparece de forma evidente em um relatório agregado, mas que a timeline deixa completamente visível.
Com esse dado em mãos, é possível priorizar ações de manutenção, ajuste de processo ou reabastecimento de forma muito mais precisa do que qualquer estimativa baseada em memória ou percepção.
Use o OEE como instrumento de decisão diária
O OEE só gera valor quando é usado no tempo certo. Revisar os dados da semana passada pode ter alguma utilidade, mas revisar o que aconteceu no turno anterior, com dados confiáveis e bem classificados, permite que supervisores e líderes de linha tomem decisões antes que os mesmos problemas se repitam.
Isso implica uma mudança cultural. O OEE precisa sair do relatório mensal e entrar na rotina diária de gestão da produção. Quando isso acontece, ele deixa de ser mais um indicador e passa a ser uma ferramenta de controle operacional.
Como a Tractian sustenta a melhora contínua do OEE na sua planta
Melhorar OEE não é projeto de um trimestre, mas uma rotina que precisa de dados limpos, causa atribuída e ação recomendada.
A plataforma da Tractian entrega os três. Nosso sensor lê o estado do ativo em tempo real, sem apontamento manual, cruzando vibração, ultrassom, temperatura e RPM no mesmo ativo.
Depois, nossa IA cruza os quatro sinais para nomear o modo de falha em estágio incipiente. A OS nasce do alerta com procedimento vinculado e sobressalente indicado, sem projeto de integração para manter.
O dashboard de OEE chega ao seu comitê com Disponibilidade, Desempenho e Qualidade decompostos por perda dominante, por turno e por linha. A conversa deixa de ser sobre o número e passa a ser sobre a ação da semana.
Se o OEE da sua planta trava no mesmo patamar mês após mês, o problema não é falta de gente, é falta de dado que sustente ação.