Toda planta de papel e celulose opera com o ritmo alucinado de 12 meses de produção, 24 horas por dia, com pouquíssimas janelas de intervenção previstas. Quando o monitoramento preditivo não faz parte da operação, só resta uma reza por parte do time de manutenção para que a próxima parada programada resolva tudo que não pôde ser resolvido antes — e antes de algum desastre mais crítico tomar conta da planta.
Só que a realidade raramente permite esperar. Mancais podem precisar de ajustes antes do tempo estimado ou as bombas de licor talvez tenham cavitações semanas antes da data prevista.
Sobre para o Gerente de Planta decidir se para — atrasando entregas, perdendo dinheiro e gerando um caos na produção do time — ou se aposta que o ativo vai aguentar até a data programada.
Quase nunca aguenta.
O monitoramento preditivo em indústrias de papel e celulose serve justamente para evitar essa dor de cabeça. Não atuando como um substituto da parada programada, mas diminuindo a exposição dos ativos e antecipando falhas incipientes antes que se tornem catastróficas — o que permite, inclusive, paradas que vão trazer menos prejuízo financeiro.
Neste artigo, você vai ver onde o custo se concentra em papel e celulose entre paradas gerais, o que o monitoramento online de ativos entrega em cada uma dessas frentes e como a IA muda a precisão dos dados.
Leia também:
- Plataforma de Asset Condition: como o sensor multimodal cruza sinais
- Sincronização entre sensores: como a IA multimodal garante isso
- Inteligência Artificial na indústria: o que avaliar antes de comprar
Onde o custo se concentra em papel e celulose entre paradas gerais
O custo da indisponibilidade dos ativos entre paradas não é distribuído igualmente pela sua planta. A concentração acontece em cinco pontos críticos, e cada um deles tem um perfil de falha específico que precisa ser cuidado — veja como funciona:
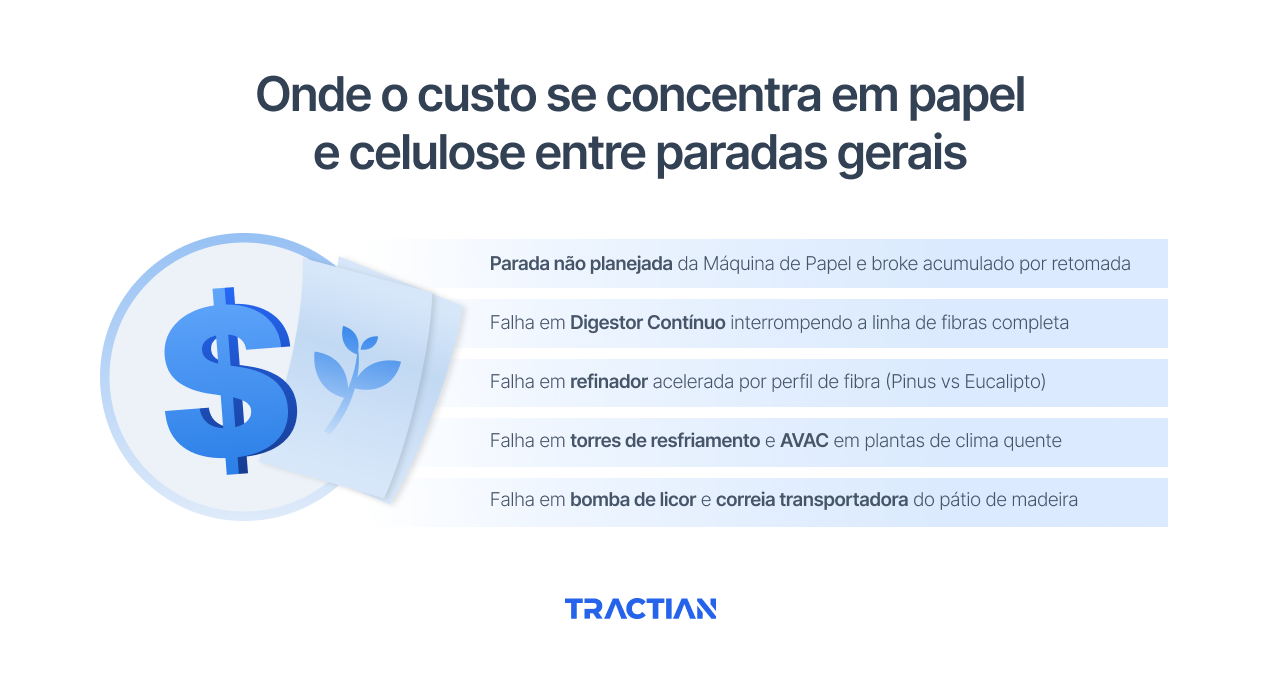
Parada não planejada da Máquina de Papel e broke acumulado por retomada
A Máquina de Papel é o ativo mais visível de qualquer planta de papel e celulose, e a parada dela é a que mais dói, principalmente pelo que acontece na retomada. Todo o papel em processo vira broke e precisa ser reciclado. A limpeza da máquina consome mais horas do que a parada em si.
E o rendimento da primeira folha depois da retomada raramente é 100%, o que pode estender o impacto por mais um turno.
Falha em Digestor Contínuo interrompendo a linha de fibras completa
O Digestor Contínuo é o coração da linha de fibras. Uma falha nele significa perder o processo Kraft inteiro até que ele volte. Como o digestor alimenta refinador, tanques de estoque e Máquina de Papel a jusante, uma parada não planejada no cozimento força a redução de carga em toda a cadeia.
O prejuízo se distribui, mas na conta consolidada, é sempre maior do que o do próprio digestor.
Falha em refinador acelerada por perfil de fibra (Pinus vs Eucalipto)
O refinador tem um perfil de desgaste que muda conforme a fibra que passa por ele. Eucalipto contém sílica que abrasiona discos e mancais em ritmo mais acelerado. O pinus, por outro lado, com fibra mais longa, tende a acumular material em pontos específicos e gerar desbalanceamento.
Em plantas que processam mistura de fibras ou alternam campanhas, o refinador pode envelhecer em ritmos que o cronograma da parada programada não previu.
Falha em torres de resfriamento e AVAC em plantas de clima quente
Torres de resfriamento e sistemas de AVAC costumam ser tratados como utilidades secundárias, mas em plantas de papel e celulose que ficam em locais de clima quente (Mato Grosso do Sul, Maranhão, Bahia), a carga sobre esses ativos é maior do que em outras regiões.
O desgaste maior acaba sendo em ventiladores, bombas de circulação e trocadores, que acumulam desgaste em ritmo acima do previsto no manual. Inclusive, existe o risco da falha em uma torre reduzir a capacidade de refrigeração de toda a planta em um turno de calor.
Falha em bomba de licor e correia transportadora do pátio de madeira
As bombas de licor (branco, negro, verde) operam sob regime severo: temperatura alta, químico corrosivo, ciclo 24 horas por dia. Elas costumam falhar por cavitação, degradação de vedação e mancais que perdem lubrificação em ritmo acelerado.
Já as correias transportadoras do pátio de madeira sofrem desgaste mecânico intenso pelo cavaco, e cada parada de correia significa alimentação interrompida do digestor. Nenhum dos dois é o mais lembrado no ranking de criticidade, mas os dois estão no topo da causa raiz de parada não planejada em P&C.
O que o monitoramento online de ativos entrega em papel e celulose
Cada um dos cinco pontos acima muda de quando o dado de condição chega em uma janela contínua.
Veja os benefícios para a sua operação:
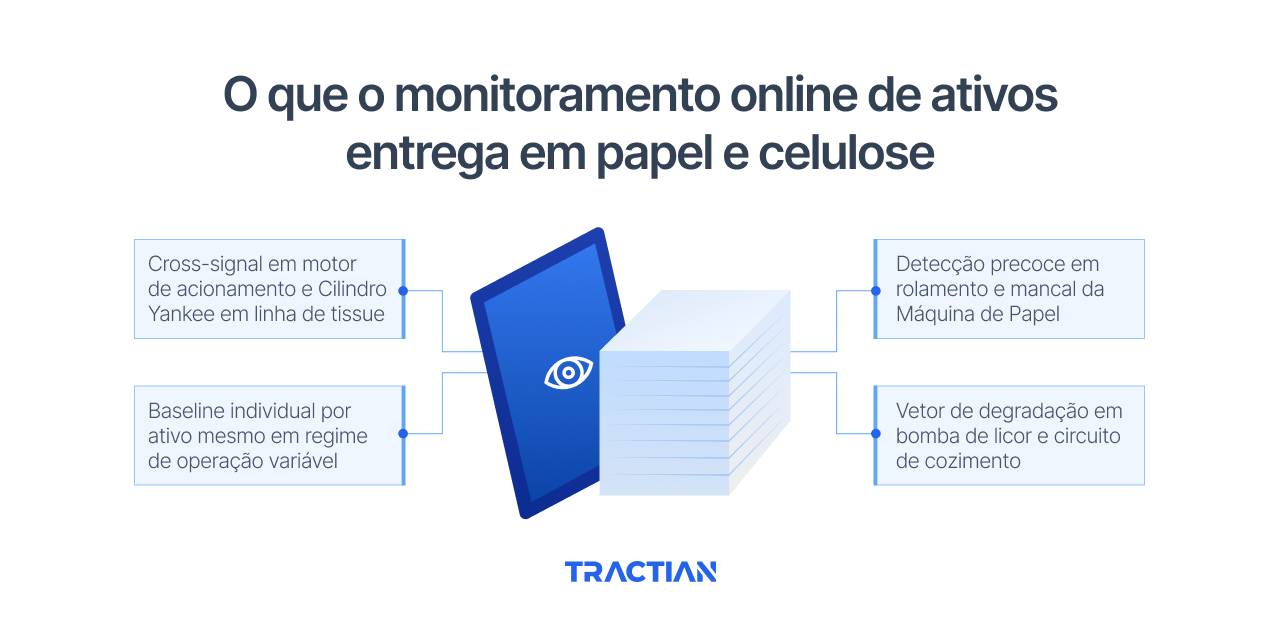
Detecção precoce em rolamento e mancal da Máquina de Papel
O sistema de mancais da Máquina de Papel envolve dezenas de pontos críticos — cilindros secadores, prensas, acionamento do enrolador, e até mancal do próprio Yankee em linha de tissue. Cada um desses pontos gera assinatura específica quando começa a falhar (BPFO, BPFI, banda lateral de folga), e o monitoramento contínuo com sensor no ponto certo detecta a assinatura semanas antes de a falha virar parada.
Vetor de degradação em bomba de licor e circuito de cozimento
Considerando que uma bomba de licor não falha de um dia para o outro, ainda existem plantas que se surpreendem quando o ativo atinge o ponto de falha crítica. Isso porque a manutenção nãofoi capaz de perceber os vários sinais ao longo das semanas: degradação da vedação, cavitação incipiente por perda de NPSH ou o desgaste do rotor.
Um sensor que captura vibração, ultrassom e temperatura simultaneamente gera alertas para cada uma dessas questões e impede que a operação sofra com paradas inesperadas.
Inclusive, alguns deles geram até mesmo insights automáticos, já com modo de falha identificado, e recomendação de ação — veja aqui um exemplo disso.
Cross-signal em motor de acionamento e Cilindro Yankee em linha de tissue
O Cilindro Yankee de uma linha de tissue é um dos ativos mais caros da planta, e o motor que o aciona opera em regime constante de alta carga. Sabemos bem que as falhas no Yankee costumam nascer no lado térmico (perda de vapor por vedação), no lado mecânico (folga no mancal principal) ou no lado elétrico (desequilíbrio de corrente no motor de acionamento).
Quando a planta conta com um sensor multimodal que captura os três canais no mesmo instante, o ativo fica protegido completamente. Além disso, quando há uma IA industrial cruzando sinais a linha tem menos risco de alertas cruzados ou falsos alarmes.
IA muda a precisão do sensor de vibração?
A IA muda a precisão do sensor de vibração ao ensinar o sistema a distinguir o comportamento normal de cada ativo do desvio real que indica defeito. Em vez de operar com threshold fixo (por exemplo, alarme sempre que a vibração passar de X mm/s), o sensor com IA aprende que cada ativo tem sua faixa própria de operação saudável, que muda conforme carga, velocidade e regime, e só alerta quando o padrão medido foge desse comportamento aprendido.
Em uma planta de papel e celulose, essa diferença é decisiva. Pense, por exemplo, no refinador operando em campanha de Pinus, com assinatura de vibração diferente da mesma máquina em campanha de Eucalipto. O sensor com threshold fixo vai gerar alarme nas duas ou em nenhuma — sendo que cada uma pode ter suas características próprias de operação.
O sensor com IA, no entanto, reconhece que a assinatura mudou porque o regime mudou, e só dispara alerta quando a vibração foge do padrão esperado para aquele regime específico.
Isso dá às plantas industriais de papel e celulose maior precisão no diagnóstico. Normalmente, um sensor de vibração com threshold fixo costuma operar em faixa de precisão de 40 a 60%, o que significa que quase metade dos alertas é falso positivo.
Com IA aplicada sobre o sinal contínuo e treinada em base ampla de ativos equivalentes, essa faixa sobe para 85 a 95%. O seu time deixa de investigar máquinas saudáveis, deixa de perder tempo e passa a atuar apenas quando o alerta indica defeito real.
Como a plataforma multimodal da Tractian sustenta o monitoramento preditivo em papel e celulose
O intervalo entre uma Parada Geral e a próxima é o teste real de qualquer estratégia de manutenção em papel e celulose. E é exatamente para reduzir a exposição ao risco desse intervalo que a Tractian foi construída como uma plataforma de Asset Condition, com arquitetura pensada para o regime 24 horas por dia de plantas de P&C.
O nosso sensor multimodal captura vibração, ultrassom, temperatura e RPM em um único dispositivo, sem fio, com fixação magnética e instalação rápida.
Em ativos rotativos críticos, essa combinação de sinais é o que permite distinguir um defeito mecânico de um elétrico e de deterioração térmica, cruzando os quatro canais no mesmo instante.
Todos esses sinais são cruzados pela nossa IA, treinada internamente no AI Center, um espaço dedicado ao aprimoramento de inteligências artificiais industriais. Lá, quebramos nossas máquinas para que as suas nunca precisem quebrar.
Teste na prática e veja como aumentar a confiabilidade dos seus ativos rotativos, mantendo pleno funcionamento durante o regime ininterrupto. Além disso, você sabe das possíveis falhas com semanas de antecedência, o que te permite se preparar para fazer a parada.