Em plantas de óleo e gás, uma falha significa uma possível brecha de segurança. Quando não é o caso, uma parada não planejada ainda quer dizer o interrompimento brusco da operação. Para um gerente de manutenção, isso se traduz como backlog cheio, horas extras, gastos desnecessários e uma troca de turno desafiadora.
Alguns sensores inteligentes podem ajudar, mas boa parte das opções do mercado não foi desenhada para esse regime tão intenso.
O sistema de manutenção preditiva que sustenta ativo crítico em óleo e gás precisa fazer três coisas ao mesmo tempo: cobrir os modos de falha específicos, capturar os dados remotamente para reduzir intervenção manual em áreas classificadas e alimentar a árvore FMEA da unidade com evidência contínua — é isso que sustenta a decisão entre turnos.
Neste artigo, você vai ver quais ativos críticos um sistema de manutenção preditiva de óleo e gás precisa cobrir, quais sinais precisam ser cruzados para que o diagnóstico seja confiável e como implementar essa arquitetura.
Leia também:
- Monitoramento preditivo em indústria de papel e celulose: como economizar
- Manutenção mecânica industrial: implementação em plantas com ativos críticos
- Plataforma de Asset Condition: como o sensor multimodal cruza sinais
Ativos críticos que um sistema de manutenção preditiva de óleo e gás precisa cobrir
O parque de ativos de uma unidade de óleo e gás é grande, mas o risco se concentra em um conjunto específico de equipamentos onde a falha compromete produção, segurança e compliance ao mesmo tempo.
Fique atento a essas máquinas:
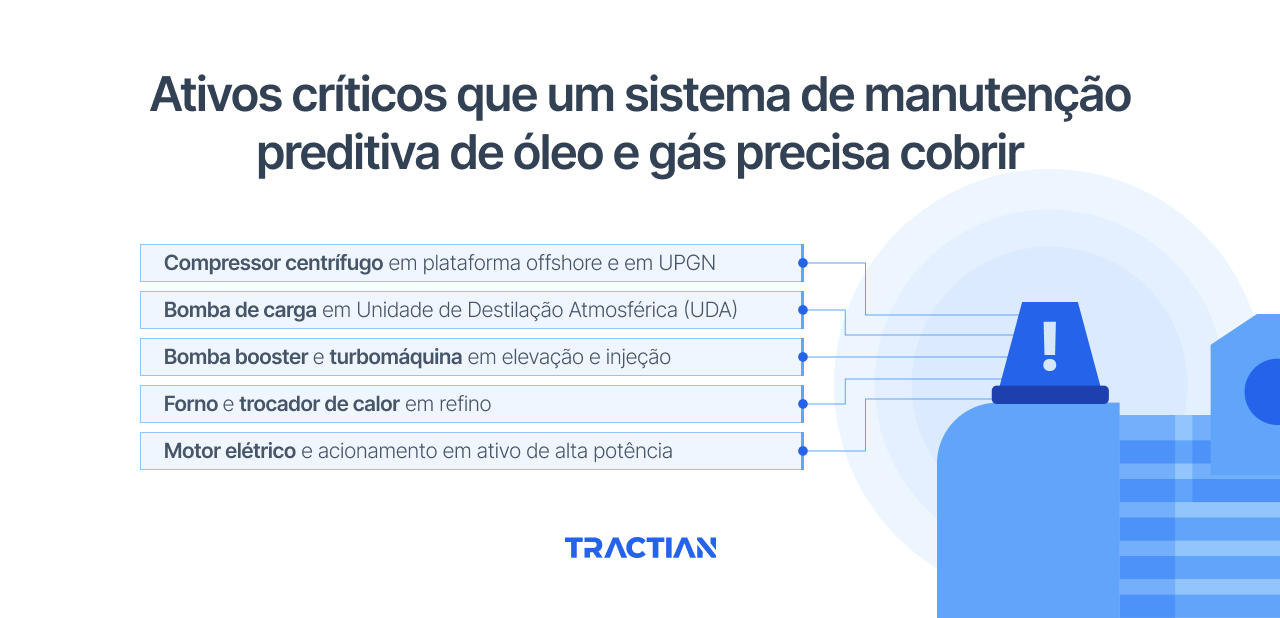
Compressor centrífugo em plataforma offshore e em UPGN. O compressor centrífugo é o ativo mais crítico da maioria das unidades de óleo e gás. Em plataformas offshore, serve para comprimir gás de exportação e alimentar reinjeção. Em UPGN, movimenta gás natural entre estágios de processamento.
Uma falha no compressor centrífugo raramente é rápida, normalmente começa com desvio em harmônico da rotação e evolui para instabilidade de rolamento de escora ou de fita, até terminar com trip que derruba a operação. Cada uma dessas fases é detectável por vibração e temperatura combinadas, desde que a leitura seja contínua.
Bomba de carga em Unidade de Destilação Atmosférica (UDA). A bomba de carga da UDA empurra petróleo pré-aquecido para a torre de destilação em pressão elevada. A falha nela reduz o throughput da unidade inteira, e em muitas plantas não há redundância operacional plena.
Os modos de falha típicos (cavitação por perda de NPSH, degradação de selo mecânico, desgaste de rotor) deixam sinais em ultrassom e vibração antes de a falha estrutural aparecer, mas exigem leitura contínua para captar o transiente.
Bomba booster e turbomáquina em elevação e injeção. Bomba booster de elevação e turbomáquina de injeção operam sob regime severo de carga variável (poço de vazão variável) e ciclagem térmica (temperatura de fluido que oscila com composição).
Se você instalar um modelo genérico de detecção, vai receber falsos positivos o tempo inteiro e logo seu time estará ignorando todos os alertas. Ou seja, seu investimento terá sido jogado no lixo.
Em vez disso, busque um sensor inteligente que te dê um diagnóstico útil. Isso exige baseline por regime e cruzamento entre vibração e assinatura elétrica do motor.
Forno e trocador de calor em refino. Forno de aquecimento de carga e trocador de calor em recuperação térmica não têm vibração como principal sinal de degradação. O que interessa aqui é temperatura de tubo, deriva térmica que indica coke buildup, e ultrassom aplicado sobre linha de processo para detectar vazamento incipiente em selo ou em flange.
Motor elétrico e acionamento em ativo de alta potência. Motores de 500 kW ou mais que acionam compressor, bomba de carga e sistema de injeção têm perfil de falha que combina lado mecânico (mancal, acoplamento) e lado elétrico (barra rotórica, degradação de isolação, corrente de fuga).
A análise de assinatura elétrica (ESA) capta na corrente do motor o que a vibração não vê, e a integração dos dois sinais no mesmo ponto de instalação separa o defeito mecânico do defeito elétrico com precisão que sensor isolado não alcança.
Quais sinais o sistema de manutenção preditiva precisa cruzar em óleo e gás
A cobertura por sinal único deixa modos de falha inteiros de fora em ativo de óleo e gás.
Veja quais são os 5 tipos de sinal, capturados no mesmo ponto e sincronizados no mesmo instante, que cobrem juntos a maior parte dos cenários que interessam ao gerente de manutenção:
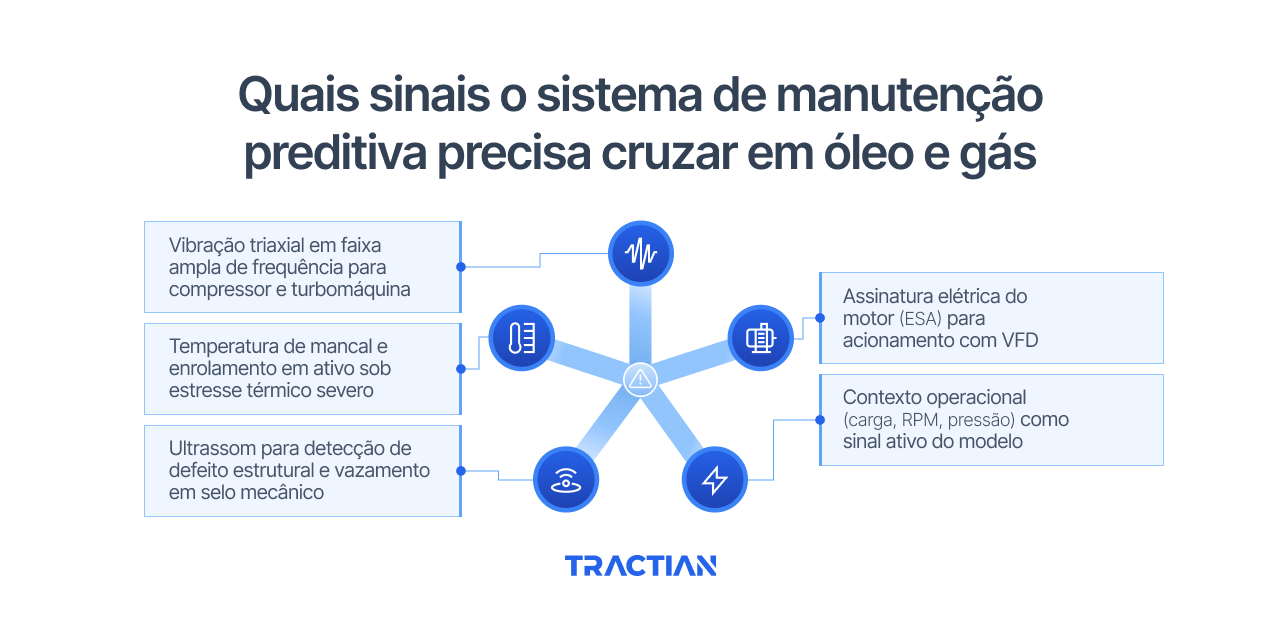
Vibração triaxial em faixa ampla de frequência para compressor e turbomáquina
Em óleo e gás, ativos como compressor centrífugo e turbomáquina precisam de cobertura de sampling rate ampla. Isso significa monitorar da rotação fundamental (na faixa de 50 a 200 Hz em compressor de refino) até bandas altas de defeito de rolamento (dezenas de kHz), e nem todo sensor no mercado brasileiro entrega essa faixa completa.
O que você deve buscar são sensores que trabalhem com sampling na faixa de 25 kHz ou mais, e que ainda ofereçam captura triaxial. A vibração triaxial é o que permite separar assinatura axial de radial no mesmo ponto, e é essa separação que distingue defeito de escora de defeito de fita em compressor centrífugo. Sem ela, o seu time abre o ativo pelo lado errado, e o tempo de intervenção dobra.
Temperatura de mancal e enrolamento em ativo sob estresse térmico severo
Na sua planta, temperatura é métrica direta de vida útil do ativo. O que você deve buscar é um sensor que capture temperatura no mesmo ponto de instalação da vibração, e não em ponto separado com timestamp diferente. Por quê? Porque a temperatura isolada não diz a origem do aquecimento. Cruzando com vibração no mesmo instante, o seu modelo consegue separar folga mecânica de lubrificação insuficiente e de desalinhamento, três cenários que geram deriva térmica parecida mas exigem intervenção completamente diferente.
Ultrassom para detecção de defeito estrutural e vazamento em selo mecânico
Em óleo e gás, o ultrassom é o único sinal que detecta certos modos de falha em fase realmente precoce, semanas antes de a vibração acusar qualquer coisa. Ele capta emissão acústica de alta frequência gerada por atrito de metal com metal, cavitação incipiente e escapamento microscópico em selo mecânico.
Em compressor centrífugo, por exemplo, o ultrassom detecta o escapamento no selo antes de o hidrocarboneto aparecer no fluxo. O que você deve buscar é um sensor multimodal que integre ultrassom no mesmo dispositivo da vibração, e não solução paralela que exige rota de coleta separada. Sem a integração, o ultrassom vira ferramenta pontual, não camada contínua de proteção.
Como implementar sistema de manutenção preditiva em plantas de óleo e gás
A implementação em unidades de óleo e gás tem restrições que não existem em manufatura genérica: área classificada, procedimento de acess e regulação de segurança de processo.
Veja como fazer essa implementação em 4 passos:
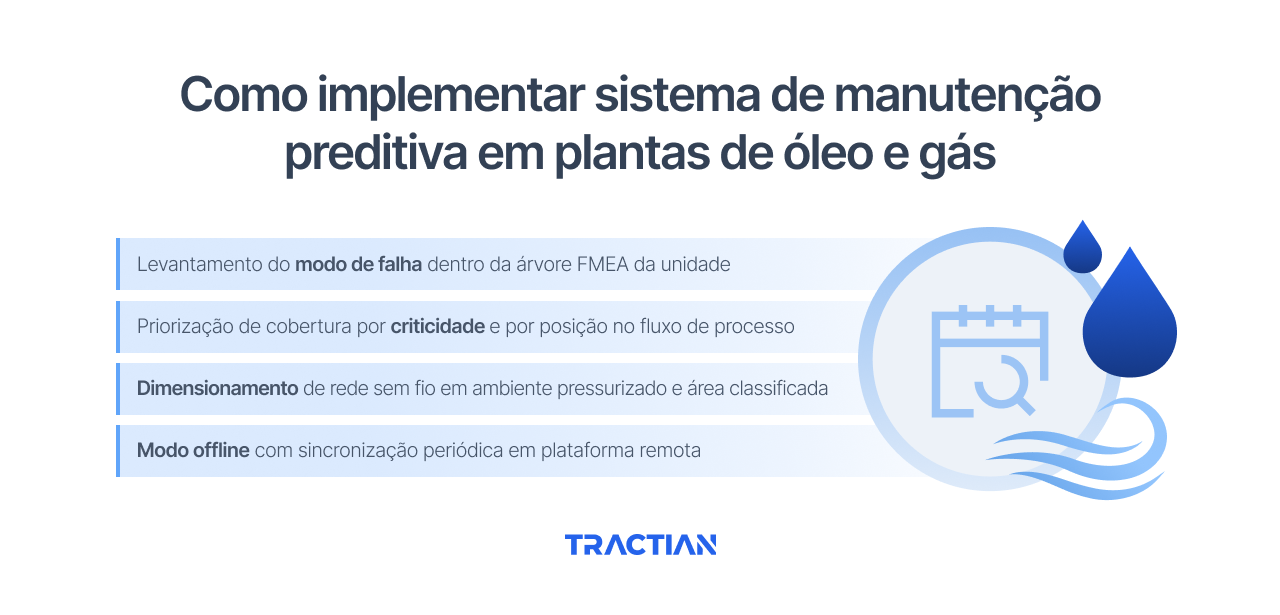
1. Levantamento do modo de falha dentro da árvore FMEA da unidade
A sua planta de óleo e gás já tem FMEA estabelecida e aprovada pelo time de segurança de processo. O primeiro passo é mapear onde a cobertura preditiva se encaixa na FMEA existente: quais modos de falha do ativo crítico já estão listados, quais têm sinais detectáveis por sensor multimodal, e onde a antecipação preditiva reduz probabilidade de falha o suficiente para impactar o LOPA da unidade.
Isso alinha o projeto de sistema preditivo com o processo de segurança que já roda na sua planta.
2. Priorização de cobertura por criticidade e por posição no fluxo de processo
Nem todo ativo do parque justifica cobertura contínua. A priorização em óleo e gás precisa considerar dois fatores em conjunto: criticidade do ativo (custo de falha e impacto de segurança) e posição no fluxo de processo (ativo em série sem bypass tem prioridade sobre ativo com redundância).
Alguns exemplos simples: um compressor centrífugo em série de exportação em plataforma tem prioridade absoluta, enquanto que um motor de utilities com redundância operacional aceita uma cobertura mais leve.
3. Dimensionamento de rede sem fio em ambiente pressurizado e área classificada
Rede sem fio em unidade de óleo e gás precisa considerar dois vetores que não existem em outras plantas mais comuns: ambiente pressurizado (que atenua sinal RF de forma diferente) e área classificada (que restringe hardware permitido para instalação).
O sensor com certificação Class I Division 1 ou ATEX Zona 1 é obrigatório em muitos pontos de refino e plataforma. Por isso, garanta que o monitoramento contratado proteja sua equipe e facilite o acesso aos dados sem violar procedimentos de segurança.
4. Modo offline com sincronização periódica em plataforma remota
Plataforma offshore em local sem conectividade contínua exige sensor com armazenamento local suficiente para operar em modo offline entre janelas de sincronização. O sensor coleta e armazena localmente por dias ou semanas, e sincroniza com a plataforma central quando a janela de conectividade é aberta.
Isso é diferente de simplesmente perder dado no intervalo: o sensor precisa preservar timestamp preciso, integridade do sinal e correlação entre canais durante o período offline.
Onde o sistema de manutenção preditiva mais reduz risco em óleo e gás
O ganho de risco reduzido em óleo e gás aparece em três frentes específicas que interessam diretamente ao gerente de manutenção:
Antecipação de defeito em compressor entre turnarounds. Entre um turnaround e o próximo, o compressor centrífugo precisa operar sem falha inesperada, porque parar a unidade fora do calendário custa milhões por dia e desorganiza o cronograma comercial que já foi fechado com o cliente.
É aqui que o sistema preditivo faz o trabalho pesado. Quando ele detecta uma instabilidade no rolamento de escora com semanas de antecedência, o seu time consegue programar a intervenção para uma janela curta de shutdown planejado, sem precisar antecipar o turnaround inteiro. Ou seja, você mantém o cronograma e ainda evita o evento não planejado.
Redução de intervenção manual em área classificada. Cada vez que um técnico precisa entrar em uma área Zona 1 para inspecionar um ativo, é um procedimento inteiro que precisa acontecer: análise preliminar de risco, permissão de trabalho emitida pelo HSE, acompanhamento por vigia, EPI específico. E isso para cada rota, todo mês. Além do custo em hora de equipe, cada entrada é uma exposição do técnico a um ambiente que a própria unidade já mapeou como perigoso.
O sensor sem fio contínuo resolve isso de forma simples: ele fica instalado no ativo e transmite o dado remotamente, o que elimina a necessidade da rota mensal justamente no ponto onde o acesso é mais caro e mais arriscado. O seu time entra na área classificada só quando o alerta indica intervenção real, e não para checar rotina.
Consolidação de evidência técnica para reduzir escopo do próximo turnaround. Turnaround custa dezenas de milhões e dura semanas, e boa parte desse custo vem do escopo inflado. Escopo tradicional é definido pelo manual do fabricante ou por cronograma genérico do tipo "abrir e revisar todo compressor a cada X anos", independente da condição real do ativo. Isso significa parar um equipamento que está saudável e gastar horas de mão de obra especializada onde nem precisava.
Com dado de condição contínuo, o cenário é outro. O seu time chega na reunião de planejamento do turnaround com evidência técnica de cada ativo crítico: quais estão saudáveis e podem ficar de fora do escopo, e quais mostraram degradação real e merecem intervenção pesada. A economia de um único turnaround já compensa o investimento no sistema preditivo várias vezes.
Como o sistema de manutenção preditiva da Tractian eleva plantas de óleo e gás
Quando se tratam de plantas de óleo e gás, uma coisa fica claro bem rapidamente: a operação é mais complexa, os trabalhos são mais complexos e o tipo de monitoramento para evitar problemas também tem que ser mais complexo.
É isso que a plataforma multimodal da Tractian faz pela sua indústria: torna o complexo em algo mais simples e eficiente.
Com um único sensor capturamos vibração, ultrassom, temperatura e RPM. Os dados são lidos pela nossa Inteligência Artificial própria, criada no AI Center, a partir de ativos reais. Como fazemos isso?
Quebramos nossas máquinas para que as suas nunca precisem quebrar.
Com os dados centralizados na nossa paltaforma, a sua unidade recebe o alerta direto no fluxo do time de confiabilidade, com modo de falha nomeado, banda de frequência específica identificada e correlação entre canais explicitada.
O time de manutenção já enxerga no ativo a hipótese pronta e evidência técnica anexada, sem necessidade de investigar do zero.
Quer ver como isso funciona?